
پروژه لورچ
نوار نقالهها و سیستمهای مرتبط
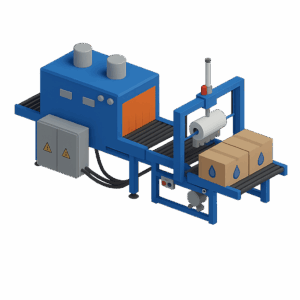
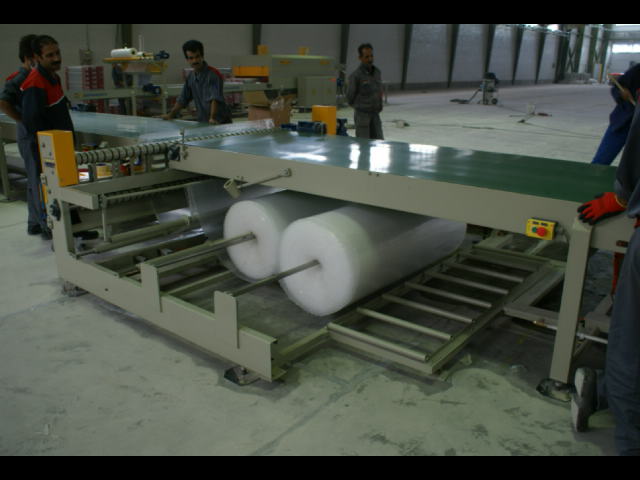
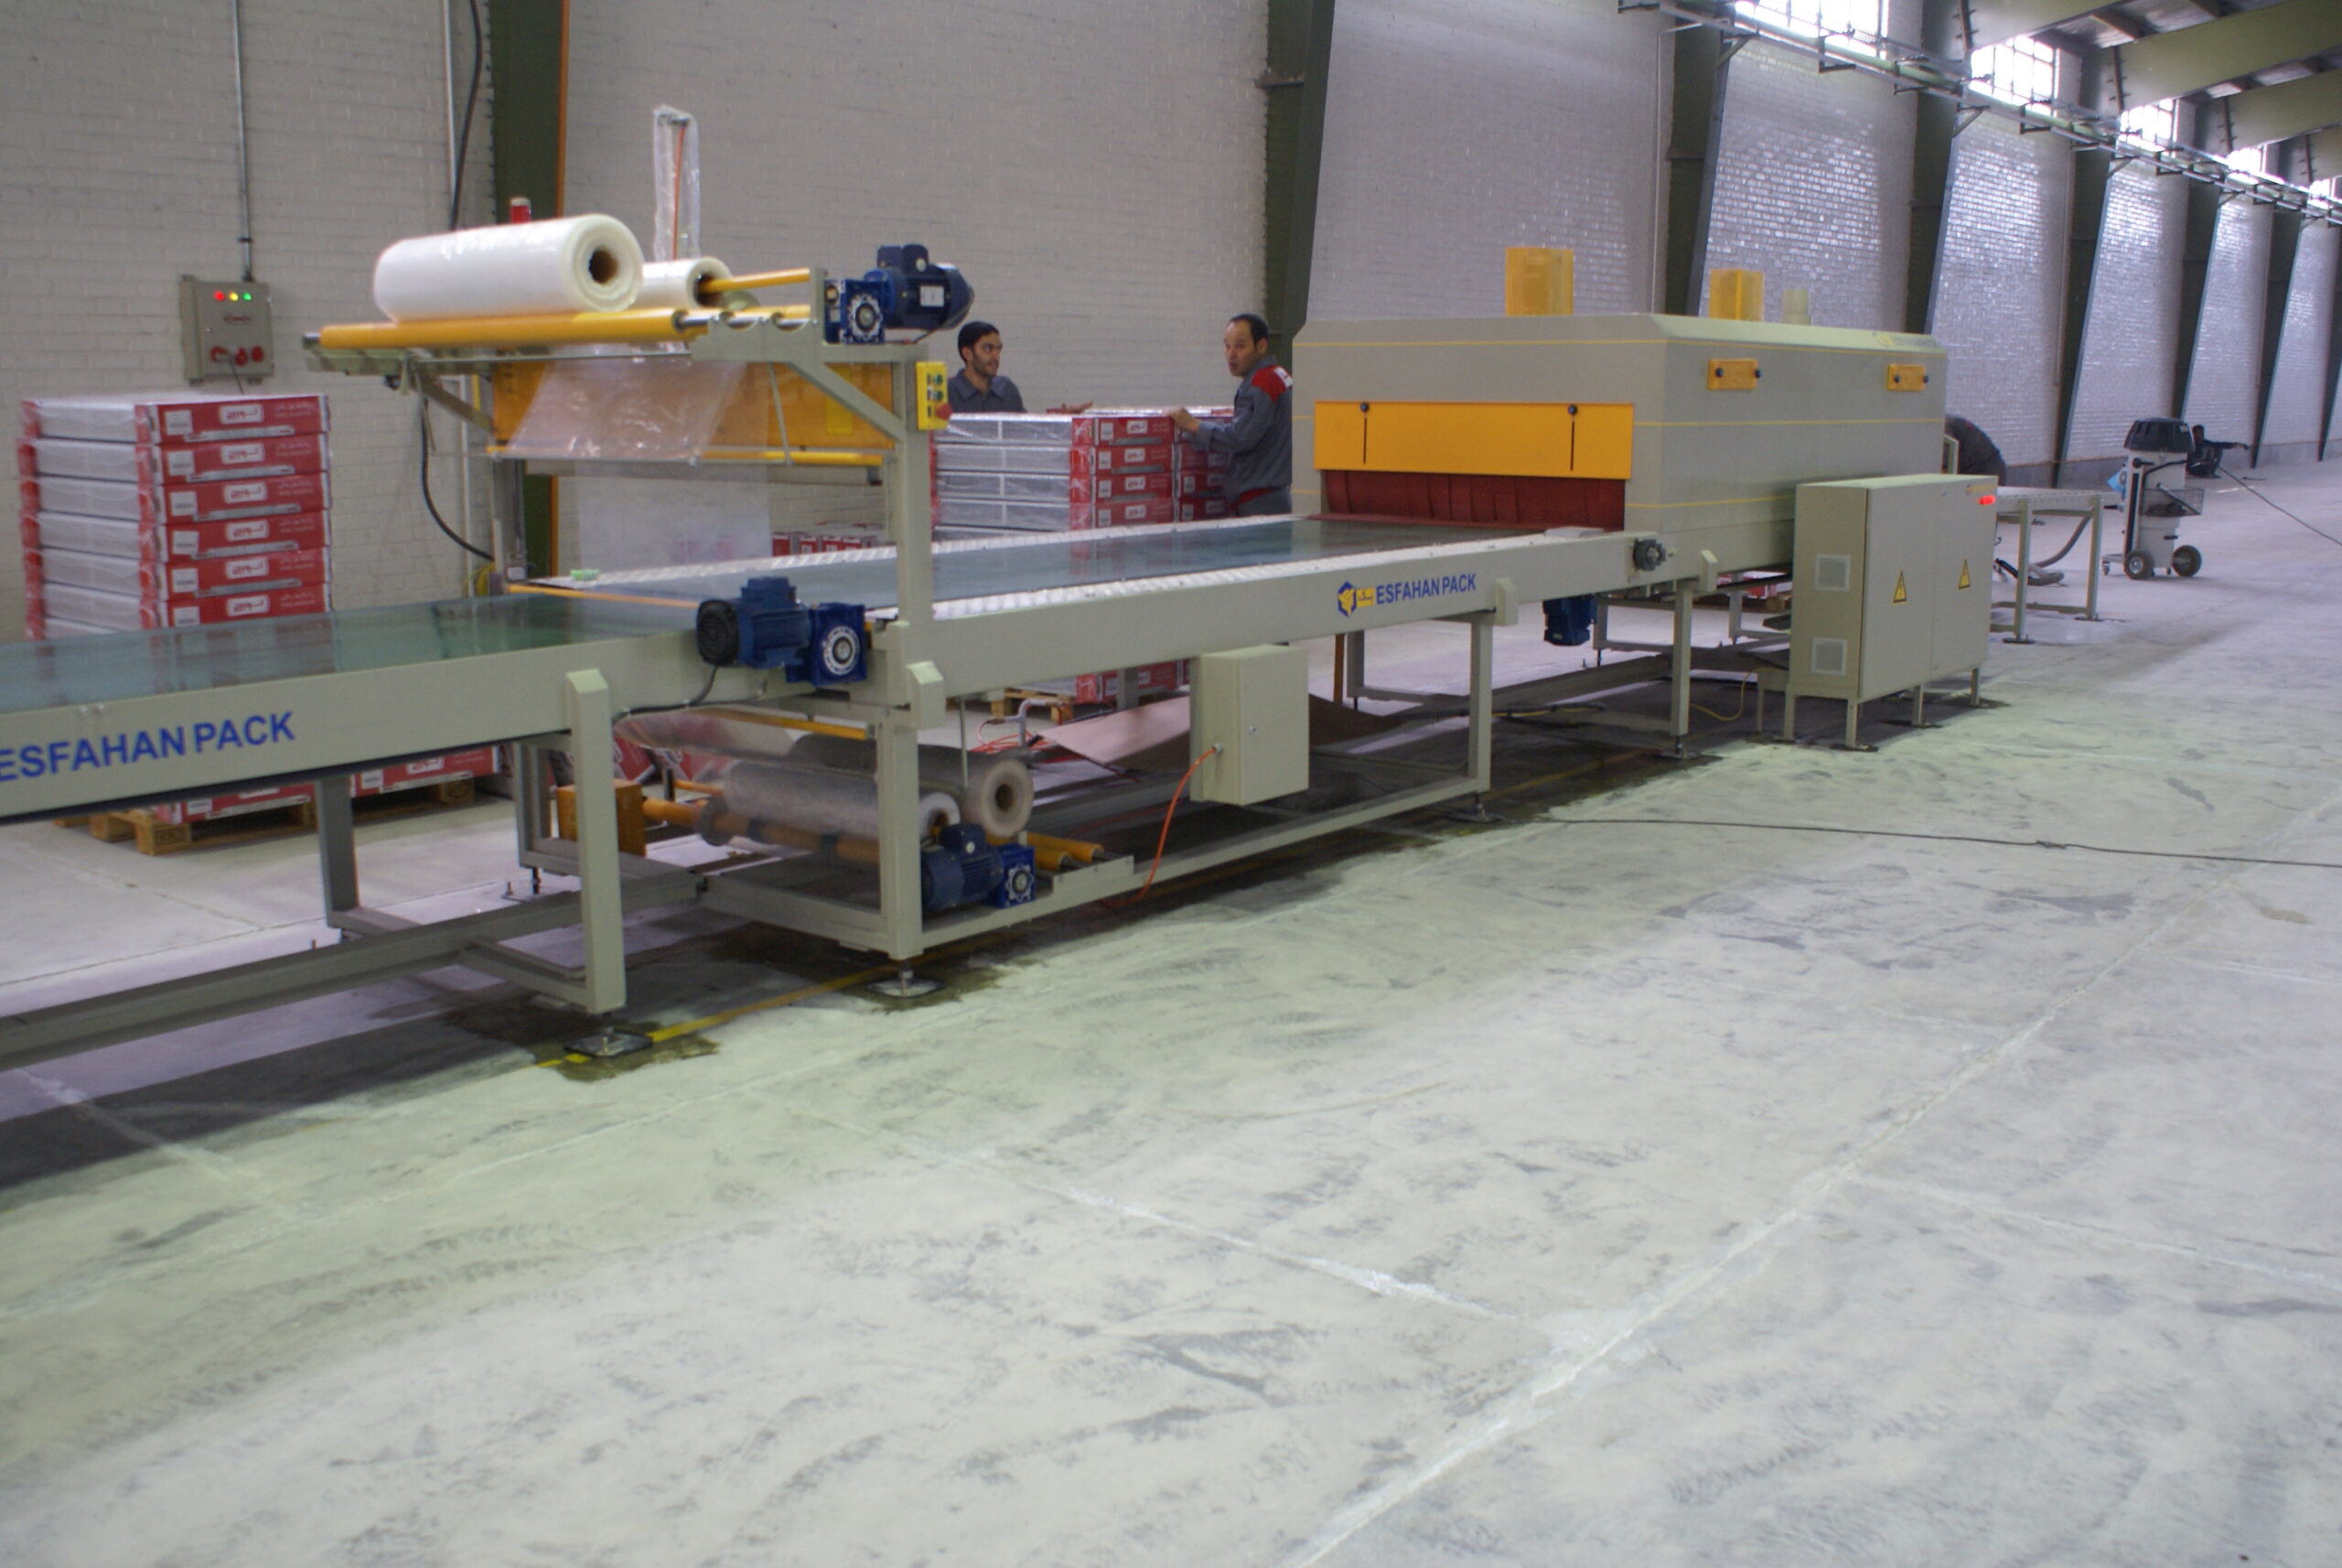
- سیستم جا رولی: دو سیستم جا رولی برای قرارگیری دو رول پلاستیک حبابدار.
- نوار نقاله تغذیه: دارای ساپورت قرقرهای جهت مرکز قرار دادن محصول.
- نوار نقاله تونل: با پوشش رنگ اپوکسی نسوز به طول تقریبی 400 و عرض 85 سانتیمتر.
- نوار نقاله بعد از دوخت: از نوع PVC به طول 200 و عرض 90 سانتیمتر.
- نوار نقاله شیبدار: PVC به عرض 90 و طول 200 سانتیمتر.
- نوار نقاله ابتدایی: PVC به عرض 90 و طول 350 سانتیمتر.
سیستم دوخت و برش
- سیستم دوخت حرارتی: برای اتصال رول ذخیره به رول به اتمام رسیده.
- سیستم کاتر مکانیکی پنوماتیکی: برای رول حبابدار با تیغه فولادی.
- درامهای محرك شیاردار: برای باز نمودن رول پلاستیک حبابدار.
- سیستم دوخت پنوماتیک: با تیغهای قابل تعویض از جنس تفلون صنعتی به طول 90 سانتیمتر.
مشخصات برق و اتوماسیون
- تعداد بسته در ساعت: 150 الی 360 بسته.
- سیستم کنترل دما: دوخت پلی اتیلن با استفاده از PID کنترل و SSR.
- منابع تغذیه DC: برای تامین برق مدار فرمان و سنسورها.
- کنترل کنندههای صنعتی: از نوع mini برای کنترل عملکرد.
خط بستهبندی رادیاتور پنلی مدل LN-45AS350EG با بهرهگیری از فناوریهای پیشرفته و طراحی نیمهاتوماتیک، عملکردی دقیق و سریع را ارائه میدهد. اپراتورها رول پلاستیک حبابدار را در قسمت رول بازکن قرار داده و آن را از مسیر غلطکها عبور میدهند. سپس دستگاه طبق دستورالعمل راهاندازی شده و محصول توسط اپراتور یا خط ماقبل روی نقاله ابتدایی قرار میگیرد. پلاستیک حبابدار در زیر محصول قرار گرفته و بهصورت اتوماتیک برش میخورد. دو اپراتور لبههای پلاستیک را روی محصول قرار داده و با دسته چسب ۵ سانتیمتری لبهها را به هم متصل میکنند. این فرآیند برای محصولات بعدی نیز تکرار میشود. اپراتور میتواند برای سرعت عمل بیشتر، قبل از تمام شدن رول، یک رول ذخیره را در مکان مورد نظر قرار دهد و انتهای پلاستیک قبلی را به ابتدای پلاستیک جدید متصل نماید. محصول چسبکاری شده روی نقاله شیبدار قرار میگیرد و درپوشهای مقوایی ابتدایی و انتهایی محصول در حالت حرکت توسط اپراتور مونتاژ میشود و از نقاله خارج میگردد.
- مشعل گازسوز: مدل 25RAN ایران رادیاتور.
- فنهای خنککننده: 1 عدد فن دمنده در زیر تونل و 4 عدد فن دمنده در بالای انتهای تونل.
- سیستم دوخت: با تیغهای قابل تعویض از جنس تفلون صنعتی.
- اینورتر: 9 دستگاه اینورتر تکفاز به سه فاز برای کنترل دور موتورهای آسنکرون.
- منابع تغذیه DC: 2 دستگاه برای تامین برق مستقیم مدار فرمان و سنسورها.
- کنترل کنندههای صنعتی: 2 دستگاه از نوع mini برای کنترل عملکرد قسمتهای حبابدار و شرینک.
- سیستم فن حلزونی: به منظور یکنواختسازی و گردش هوای داخل تونل به همراه 2 عدد فن پککننده.
- پلاستیک حبابدار و پلیاتیلن: پلاستیک حبابدار سه لایه با ضخامت 5 میلیمتر و پلاستیک پلیاتیلن با ضخامت 80 تا 120 میکرون.
 انگلیسی
 عربی